行业新闻

玻璃纤维选择与复合材料模具设计指南
玻璃纤维是复合材料制造中应用最广泛的增强体系之一。但选择玻璃纤维并不是简单地挑选强度更高的材料。纤维类型、纤维结构、取向、长度、表面处理以及与树脂体系的相容性,都会影响复合材料部件在成型过程中的表现,以及模具应如何设计。
对于开发复合材料部件的制造商而言,实际问题因此比“哪种玻璃纤维强度最高?”更为广泛。更有用的问题是:“哪种增强形式能与材料体系、制造工艺和模具方案相匹配?”
这种关系对于工业复合材料模具、模压成型、SMC/BMC生产以及其他材料行为与模具几何形状直接相互作用的工艺尤为重要。
为什么玻璃纤维选择会影响整个复合材料制造过程
在纤维增强复合材料中,树脂提供粘结增强材料并传递载荷的基体,而玻璃纤维则贡献了很大比例的结构增强。因此,最终性能取决于纤维结构、树脂化学、纤维体积分数、取向和制造条件之间的相互作用。
即使使用相同树脂,如果增强结构不同,两个部件的行为也可能截然不同。同样,同一种玻璃纤维产品在手工铺层、真空灌注、RTM、拉挤、缠绕或模压成型等不同工艺中加工时,表现也可能不同。
这就是为什么材料选择和模具开发不应被视为完全独立的活动。增强材料决定了材料如何流动、压实并贴合模具,而模具几何形状则决定了所选增强材料能否有效地转化为所需部件。
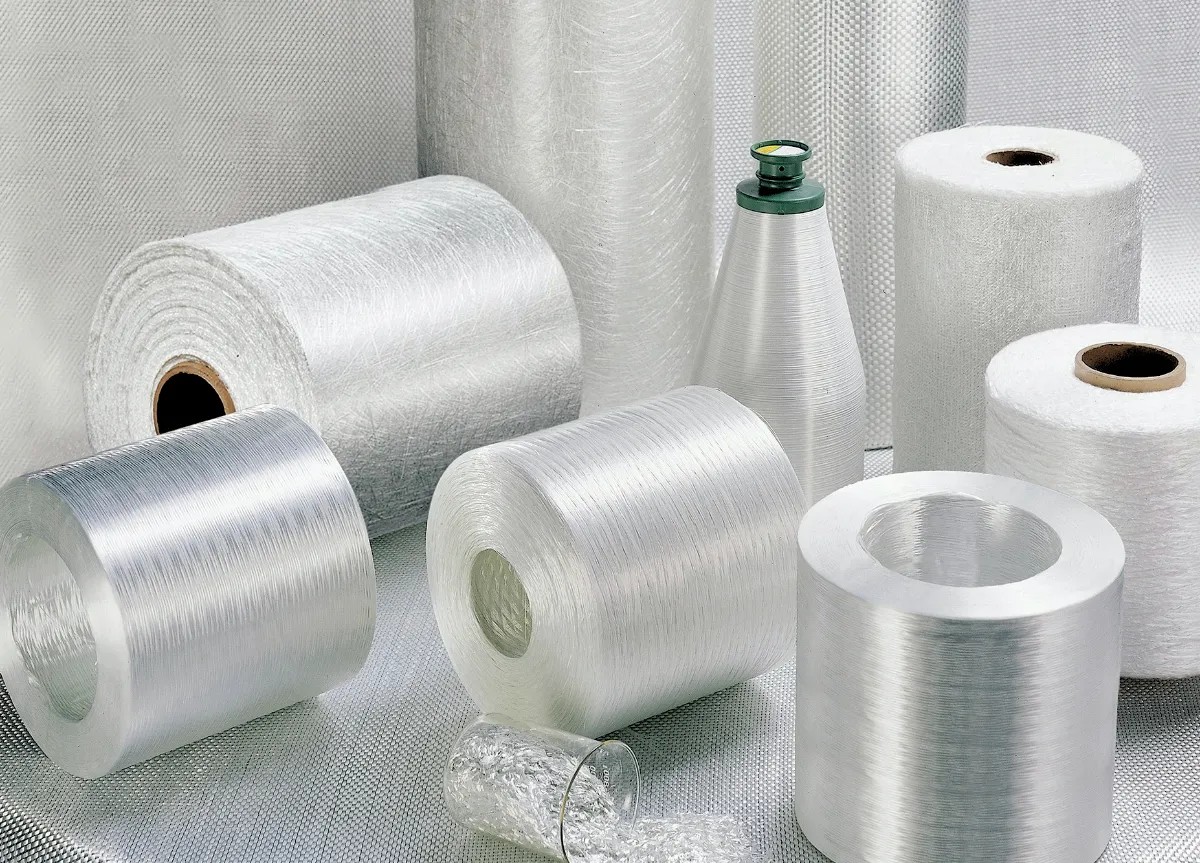
四种常见的玻璃纤维材料系列
玻璃纤维产品有不同的材料系列,每种都是针对特定性能或环境要求而开发的。合适的选择取决于应用,而不是简单的通用排名。
E-玻璃纤维
E-玻璃纤维广泛用于工业玻璃钢和玻璃纤维增强复合材料应用。其力学性能、电性能、工艺兼容性和商业可用性的组合,使其成为通用复合材料制造的常见增强材料。
E-玻璃纤维可以以多种形式供应,包括无捻粗纱、机织物、短切原丝、毡和缝编织物。增强形式对加工的实际影响往往与底层玻璃类型同样重要。
C-玻璃纤维
C-玻璃纤维与耐化学性作为重要考虑因素的应用相关。它可用于以耐腐蚀为导向的复合材料结构和保护层,其中环境暴露是主要关注点。
选择仍应基于完整的树脂-纤维体系和实际使用环境,而不是单独考虑纤维。
AR玻璃纤维
耐碱玻璃纤维主要与水泥基和建筑相关的复合材料体系有关。其耐化学性使其适用于传统玻璃增强材料可能无法提供所需耐久性的环境。
S-玻璃纤维及其他高性能玻璃纤维
高性能玻璃纤维可以提供比传统增强体系更高的力学性能,使其适用于选定的高要求结构应用。
然而,更高的材料性能并不自动意味着更好的制造经济性。在材料选择过程中,应综合考虑纤维成本、可用性、加工要求和实际结构目标。
玻璃纤维的形式往往比纤维名称更重要
对于复合材料制造商而言,“玻璃纤维”描述的是一个广泛的材料系列,而不是单一产品。增强材料可以以连续无捻粗纱、机织物、短切原丝毡、缝编多轴向织物、短切原丝或预工程化模塑料的形式出现。
这些形式在成型过程中的表现不同。因此,增强结构既会影响部件性能,也会影响模具要求。
| 玻璃纤维形式 | 典型制造路线 | 主要特点 | 模具相关性 |
|---|---|---|---|
| 连续无捻粗纱 | 拉挤、缠绕、喷射 | 连续增强和高生产效率 | 需要受控的纤维导向或材料放置 |
| 机织物 | 手工铺层、RTM、选定的闭合模具工艺 | 明确的纤维方向和良好的操作性 | 表面几何形状和悬垂性影响贴合性 |
| 短切原丝毡 | 手工铺层和选定的成型工艺 | 相对各向同性的增强行为 | 适用于复杂轮廓和过渡区域 |
| 缝编多轴向织物 | 真空灌注、RTM和结构复合材料工艺 | 多种工程化纤维取向 | 模具几何形状必须适应厚度和局部悬垂 |
| 短切玻璃纤维 | SMC、BMC和热固性模塑料 | 适用于大批量成型 | 材料流动和型腔填充变得至关重要 |
| 玻璃纤维粉末/研磨纤维 | 填充型复合材料和改性体系 | 用于性能改性而非主要结构增强 | 影响收缩、刚度和表面行为 |
机织物、毡和多轴向增强:为什么结构会改变性能
玻璃纤维机织物
机织物包含按特定方向排列的相互交织的纱线。平纹、斜纹和缎纹结构提供稳定性、悬垂性和表面特性的不同组合。
当设计人员需要受控的纤维方向时,机织增强材料可能很有用。然而,机织结构也会引入卷曲,因为纱线相互上下穿过。这就是在优化结构效率时应考虑增强结构的原因之一。
短切原丝毡
短切原丝毡包含由粘结剂保持在一起的随机分布的短玻璃纤维。相对无方向的纤维排列可用于复杂形状和过渡区域。
它还可以帮助创建更均匀的表面,并在不同增强结构之间提供实用的中间层。然而,在高载荷结构中,不应自动将其视为工程化定向增强材料的替代品。
多轴向缝编织物
多轴向织物将不同方向的增强层组合在一起,并通过缝合将它们固定在一起。这使设计人员能够比仅依赖传统机织物更有效地围绕特定载荷路径构建层压板。
然而,对于大型结构复合材料部件,增强材料的厚度和悬垂行为需要与模具几何形状一起评估。
SMC玻璃纤维不同,因为材料必须在模具内流动
SMC代表一个特别重要的案例,因为玻璃纤维增强材料在到达生产模具之前已被 incorporated 到模塑料中。
制造商不是手动排列单个织物层,而是使用含有树脂、短切玻璃纤维、填料和添加剂的预制片材。在模压成型过程中,将料坯放入模具并压缩,同时材料向所需几何形状流动。
这改变了模具问题。模具不再仅负责复制最终表面。其几何形状还影响模塑料如何填充加强筋、角部、开口、凸台和其他特征。
纤维长度影响流动行为
短切玻璃纤维可以在增强和可模塑性之间提供有效平衡。但压缩过程中的纤维移动也会影响局部取向,从而影响局部力学行为。
因此,模具设计人员应考虑料坯放置、流动距离、型腔几何形状和关键结构特征位置之间的关系。
复杂几何形状增加了流动分析的重要性
相对简单的面板可能具有可预测的填充模式。包含深加强筋、凸台、孔洞和变化壁厚的部件可能要困难得多。
在这些情况下,模具开发不仅应考虑型腔是否能被填充,还应考虑材料是否能到达所需区域,而不产生不可接受的纤维移动、局部堆积或填充不完全。
玻璃纤维选择如何改变模具设计
增强体系可以影响若干基本模具决策。当相同的基本部件几何形状可能使用不同复合材料工艺制造时,这些影响尤为重要。
1. 型腔几何形状
模具表面必须提供所需的最终几何形状,同时允许所选增强材料贴合型腔。急剧过渡对于某些增强结构可能很困难,特别是当材料悬垂性有限时。
2. 角部半径
更大且适当控制的半径可以改善纤维贴合性并降低架桥风险。适当的半径取决于材料结构、层压板设计和结构要求。
3. 分型线
增强复合材料部件通常包含复杂轮廓。分型线必须提供实用的脱模路径,同时最大限度地减少不需要的飞边并保护关键界面。
4. 排气
空气和挥发性物质必须能够从模具的适当区域排出。排气不良可能导致空洞、表面缺陷或固结不完全,具体取决于工艺。
5. 脱模
增强结构并不能消除对实用脱模几何形状的需求。深加强筋、窄型腔和复杂轮廓会增加脱模力,需要仔细的拔模和模具策略。
玻璃纤维取向与复合材料部件性能
纤维增强复合材料并非自动各向同性材料。其力学行为可能强烈依赖于纤维取向。
与主要载荷方向对齐的连续增强材料可以提供有效的承载能力。随机分布的短切纤维产生不同的力学响应。多轴向增强材料通过将增强材料分布在多个方向,提供了另一种方法。
对于模具工程师而言,这意味着最终模具几何形状应与预期的增强结构一起评估。几何形状正确的模具,如果其特征迫使材料进入不利的纤维配置,仍可能造成制造困难。
复合材料制造中常见的玻璃纤维选择错误
| 常见错误 | 潜在后果 | 更好的工程方法 |
|---|---|---|
| 仅按名义强度选择纤维 | 材料可能难以加工或不必要地昂贵 | 综合评估强度、结构、工艺和成本 |
| 在每个区域都使用定向增强材料 | 复杂轮廓可能变得难以成型 | 根据结构和成型需求组合增强结构 |
| 忽略模压成型过程中的纤维移动 | 局部纤维取向和厚度可能变化 | 在模具开发过程中考虑料坯放置和型腔流动 |
| 为复杂织物设计尖角 | 架桥、起皱或贴合不完全 | 使用适当的半径并验证材料悬垂性 |
| 在定义制造工艺之前选择增强材料 | 材料和工艺可能变得不兼容 | 同时进行材料和工艺选择 |
| 假设同一模具对每种增强材料都同样适用 | 流动、填充和脱模行为可能改变 | 根据实际材料体系审查模具 |
将玻璃纤维形式与制造工艺相匹配
没有一种玻璃纤维产品对每种复合材料制造工艺都是最优的。实用的选择从生产方法开始。
手工铺层
机织物和短切原丝毡通常被考虑用于手工铺层,因为它们可以手动定位并适应不同轮廓。当成品部件需要良好的表面外观时,模具表面质量和脱模特性尤为重要。
真空灌注
连续和缝编增强体系可用于真空辅助工艺,其中树脂必须流过增强结构。渗透性、层压板厚度和流动路径成为重要因素。
RTM
RTM需要可放置在闭合模具内的增强预制件,同时允许树脂浸渍结构。模具密封、注射策略、排气和增强材料渗透性因此变得密切相关。
拉挤
连续玻璃纤维无捻粗纱与拉挤特别相关,因为增强材料被连续拉过成型模头。模具方案与传统压缩模具根本不同,因为生产依赖于连续的材料导向和固结。
缠绕
无捻粗纱根据定义的纤维角度缠绕在芯轴上。因此,增强结构是通过缠绕路径而不是传统模具型腔建立的。
模压成型
模压成型需要特别关注材料料坯、型腔填充、压力分布和温度。当使用SMC或BMC时,短切增强材料已 incorporated 到模塑料中。
因此,压缩模具设计应从一开始就考虑材料流动和结构特征。
从纤维选择到模具试模:实用的工程工作流程
可靠的复合材料制造项目通常受益于同时评估材料和模具。实用工作流程可以包括以下阶段。
第1步:定义功能要求
确定所需的刚度、强度、抗冲击性、尺寸稳定性、环境耐受性和产量。
第2步:选择增强结构
确定部件是否需要机织物、毡、多轴向增强材料、连续无捻粗纱、短切纤维或模塑料。
第3步:选择制造工艺
将增强材料和树脂体系与手工铺层、灌注、RTM、拉挤、缠绕、模压成型或其他合适工艺相匹配。
第4步:审查部件几何形状
识别深截面、加强筋、凸台、角部、开口、法兰区域以及其他可能影响材料放置或流动的特征。
第5步:开发模具方案
根据实际材料和工艺确定型腔几何形状、分型线、拔模、排气、支撑结构和脱模策略。
第6步:制造和检验模具
精密加工和尺寸检验有助于确保工作表面复制预期的部件几何形状。
第7步:通过成型试模验证
试生产应用于检查填充、材料行为、脱模、表面质量、尺寸一致性和其他工艺特定特性。
材料选择与模具设计应如何连接
复合材料开发中最常见的错误之一是在模具工程开始之前将材料选择视为已完成的决定。
实际上,这两个阶段可以相互影响。如果所选增强材料无法贴合所需特征,则可能需要修改几何形状。如果几何形状无法改变,则可能需要不同的增强结构或成型策略。
同样的原则适用于产量。适用于原型生产的增强体系可能不是大批量模压成型的最实用解决方案。
因此,有效的复合材料模具策略应将材料、几何形状和生产方法视为一个连接的工程系统。
采购方在请求复合材料模具时应提供什么
当为玻璃纤维增强复合材料部件请求模具时,仅提供3D CAD模型可能不足以进行准确的模具评估。
有用的项目信息可能包括:
- 3D部件模型和2D图纸;
- 材料类型和增强形式;
- 树脂或模塑料规格;
- 目标层压板或部件厚度;
- 纤维取向要求;
- 制造工艺;
- 年产量;
- 关键尺寸公差;
- 表面光洁度要求;
- 可用压机或生产设备;
- 原型和生产验证要求。
材料和工艺条件定义得越清楚,模具制造商就越容易评估模具结构、生产可行性和潜在制造风险。

大成:将复合材料要求与模具工程相连接
大成为需要同时考虑部件几何形状、材料行为和生产要求的应用提供复合材料模具和模具开发。
对于玻璃纤维增强部件,模具方案可能受到增强结构、成型工艺、结构特征和产量的影响。这对于材料流动和型腔几何形状直接相互作用的模压成型应用尤其相关。
大成的模具工程方法侧重于完整部件的可制造性,而不是将模具视为孤立的CAD复制品。
根据项目要求,模具开发可能涉及模具结构设计、精密加工、分型线开发、表面精加工、尺寸检验和模具试模支持。
常见问题:玻璃纤维选择与复合材料模具
复合材料制造中最常用的玻璃纤维是什么?
E-玻璃纤维广泛用于一般工业玻璃纤维增强复合材料,因为其力学性能、电性能、工艺兼容性和商业可用性的组合。适当的增强形式仍取决于制造工艺和应用。
玻璃纤维无捻粗纱和玻璃纤维机织物有什么区别?
无捻粗纱由连续玻璃纤维束组成,常用于拉挤、缠绕和选定的喷射应用等工艺。机织物包含按特定方向排列的相互交织的纱线,常用于需要受控增强取向和操作性的场合。
为什么SMC中使用短切玻璃纤维?
短切玻璃纤维在提供增强的同时允许模塑料在模压成型过程中流动。其长度和分布影响力学行为和加工特性。
玻璃纤维类型会影响复合材料模具设计吗?
会。增强结构会影响悬垂性、流动、压实、局部厚度和脱模行为。因此,模具应根据实际材料体系和制造工艺开发。
哪种玻璃纤维适用于模压成型?
模压成型通常使用SMC和BMC等模塑料,其中短切玻璃纤维在成型前已 incorporated 到材料中。合适的配方取决于所需的力学性能、几何形状和生产条件。
一个复合材料模具可以用于不同的玻璃纤维材料吗?
在某些情况下技术上可能可行,但应评估兼容性而不是假设。增强结构、材料流动、厚度或加工温度的变化会影响填充、脱模和尺寸行为。
结论:正确的玻璃纤维是适合整个制造系统的玻璃纤维
玻璃纤维选择不应简化为名义强度的比较。纤维类型、增强结构、取向、树脂相容性和制造工艺都会影响复合材料部件的性能和可制造性。
对于模具工程师而言,最重要的一点是材料选择也会影响模具。机织物、短切原丝毡、多轴向增强材料、连续无捻粗纱和SMC短切纤维在成型过程中的表现并不相同。
它们的差异会影响材料放置、流动、角部贴合性、压实、排气、分型线设计和脱模。
因此,成功的复合材料项目从一开始就连接三个要素:材料结构、制造工艺和模具设计。
当这三个要素一起开发时,模具就不再仅仅是复制几何形状的工具。它成为将玻璃纤维增强材料转化为可重复、尺寸受控的复合材料部件的工艺系统的一部分。